
Jak efektywnie osuszać hale produkcyjne po myciu? Rola inteligentnych central wentylacyjnych w przemyśle spożywczym
Wprowadzenie
W zakładach produkcji spożywczej rygorystyczne standardy higieniczne wymagają systematycznego mycia i dezynfekcji pomieszczeń produkcyjnych.
Powoduje to okresowe wyłączenie pomieszczeń z produkcji, najczęściej jest to 1 zmiana na dobę, lub conajmniej 1 zmiana w ciągu tygodnia w przypadku mniej wymagającej produkcji. Podczas tej zmiany następuje całkowite zatrzymanie produkcji, opróżnienie pomieszczeń i linii produkcyjnych z pozostałości produktu i wejście ekipy myjąco-dezynfekującej. Myciu i dezynfekcji podlegają nie tylko elementy bezpośrednio stykające się z produktem, ale także posadzki, ściany, często także sufity.
Pozostawienie resztek wody oraz pary wodnej tworzy idealne środowisko do rozwoju niebezpiecznych patogenów, takich jak Listeria monocytogenes czy Salmonella. Co więcej, skraplająca się na chłodnych powierzchniach maszyn woda przyspiesza korozję infrastruktury i stwarza zagrożenie wypadkowe dla personelu.
Z punktu widzenie ekonomii zakładu, zmiana, na której odbywa się mycie jest to zmiana, która nie generuje bezpośrednich zysków w postaci wytworzonego produktu. Ale jest ona bardzo istotna z punktu widzenia jakości, bezpieczeństwa higienicznego i przepisów sanitarnych. W interesie firmy jest więc stworzenie takiego systemu, który jak najszybciej doprowadzi pomieszczenia po myciu do uzyskania maksymalnej zdolności produkcyjnej przy zapewnieniu pełnego bezpieczeństwa higienicznego produkcji.
Chociaż jakość polskich wyrobów mięsnych, rybnych, czy mlecznych należy do najwyższych na świecie, to niestety problemy z szybkim przywróceniem odpowiednich warunków termiczno-wilgotnościowych po okresach mycia są zmorą bardzo wielu zakładów spożywczych w Polsce.
W niniejszym artykule podzielimy się naszym doświadczeniem w szybkim i skutecznym osuszaniu pomieszczeń po myciu, z pomocą właściwie zaprojektowanej wentylacji i wykorzystaniu odpowiednich urządzeń.
Procedura osuszania po myciu krok po kroku
Właściwy proces usuwania wilgoci po myciu głównym nie może być dziełem przypadku. Musi przebiegać według ściśle określonego, powtarzalnego schematu. Optymalny algorytm postępowania wmyśl systemu HACCP (ang. Hazard Analysis and Critical Control Point) – Analiza Zagrożeń i Krytycznych Punktów Kontroli, powinien należeć do tzw. SOP, czyli Standardowych Procedur Operacyjnych (ang. Standard Operating Procedure),
Proces ten najczęściej składa się z 2 lub 3 etapów:
Zgarnianie mechaniczne (Squeegeeing)
Pierwszym etapem po zakończeniu mycia jest mechaniczne usunięcie nadmiaru wody z powierzchni płaskich. Do tego celu wykorzystuje się profesjonalne, monoblokowe ściągaczki z gumowymi zakończeniami, ściśle dopasowane do specyfiki podłóg przemysłowych. Narzędzia te powinny być oznaczone zgodnie z systemem kodowania kolorami higienicznymi (zgodnie ze standardem 5S wg HACCP), co zapobiega krzyżowemu przenoszeniu zanieczyszczeń między strefami o różnej klasie czystości. Usunięcie fizycznych kałuż wody i skierowanie ich bezpośrednio do kratek ściekowych drastycznie zmniejsza masę wody, którą system wentylacji musiałby odparować. Z punktu widzenia termodynamiki, odparowanie milimetrowej warstwy wody z całej powierzchni hali wymaga znacznych nakładów energii cieplnej. Zgarnianie mechaniczne odciąża centralę wentylacyjną, stanowi fundament i pierwszy stopień ekonomicznego osuszania.
Przełączenie central wentylacyjnych w tryb „osuszanie po myciu„
Gdy z posadzek zniknie stojąca woda, na ścianach, sufitach oraz skomplikowanych konstrukcjach linii produkcyjnych wciąż pozostaje film wodny oraz unosząca się w powietrzu mgła i para wodna.
W tym momencie do akcji powinna wkroczyć centrala wentylacyjna sterowana zaawansowaną automatyką. System wentylacji zostaje przełączony (manualnie przez operatora lub automatycznie za pomocą harmonogramu) w dedykowany tryb „osuszanie po myciu”. Jest to bardzo istotne, aby tryb pracy centrali w tym czasie był zorientowany na jak najszybsze odparowanie i usunięcie z hali produkcyjnej resztek wody i pary wodnej. Nie osiągnie się tego efektu, jeśli centrala będzie pracowała w standardowym trybie pracy tak, jakby odbywała się produkcja. Musi nastąpić szybka zmiana parametrów pracy centrali.
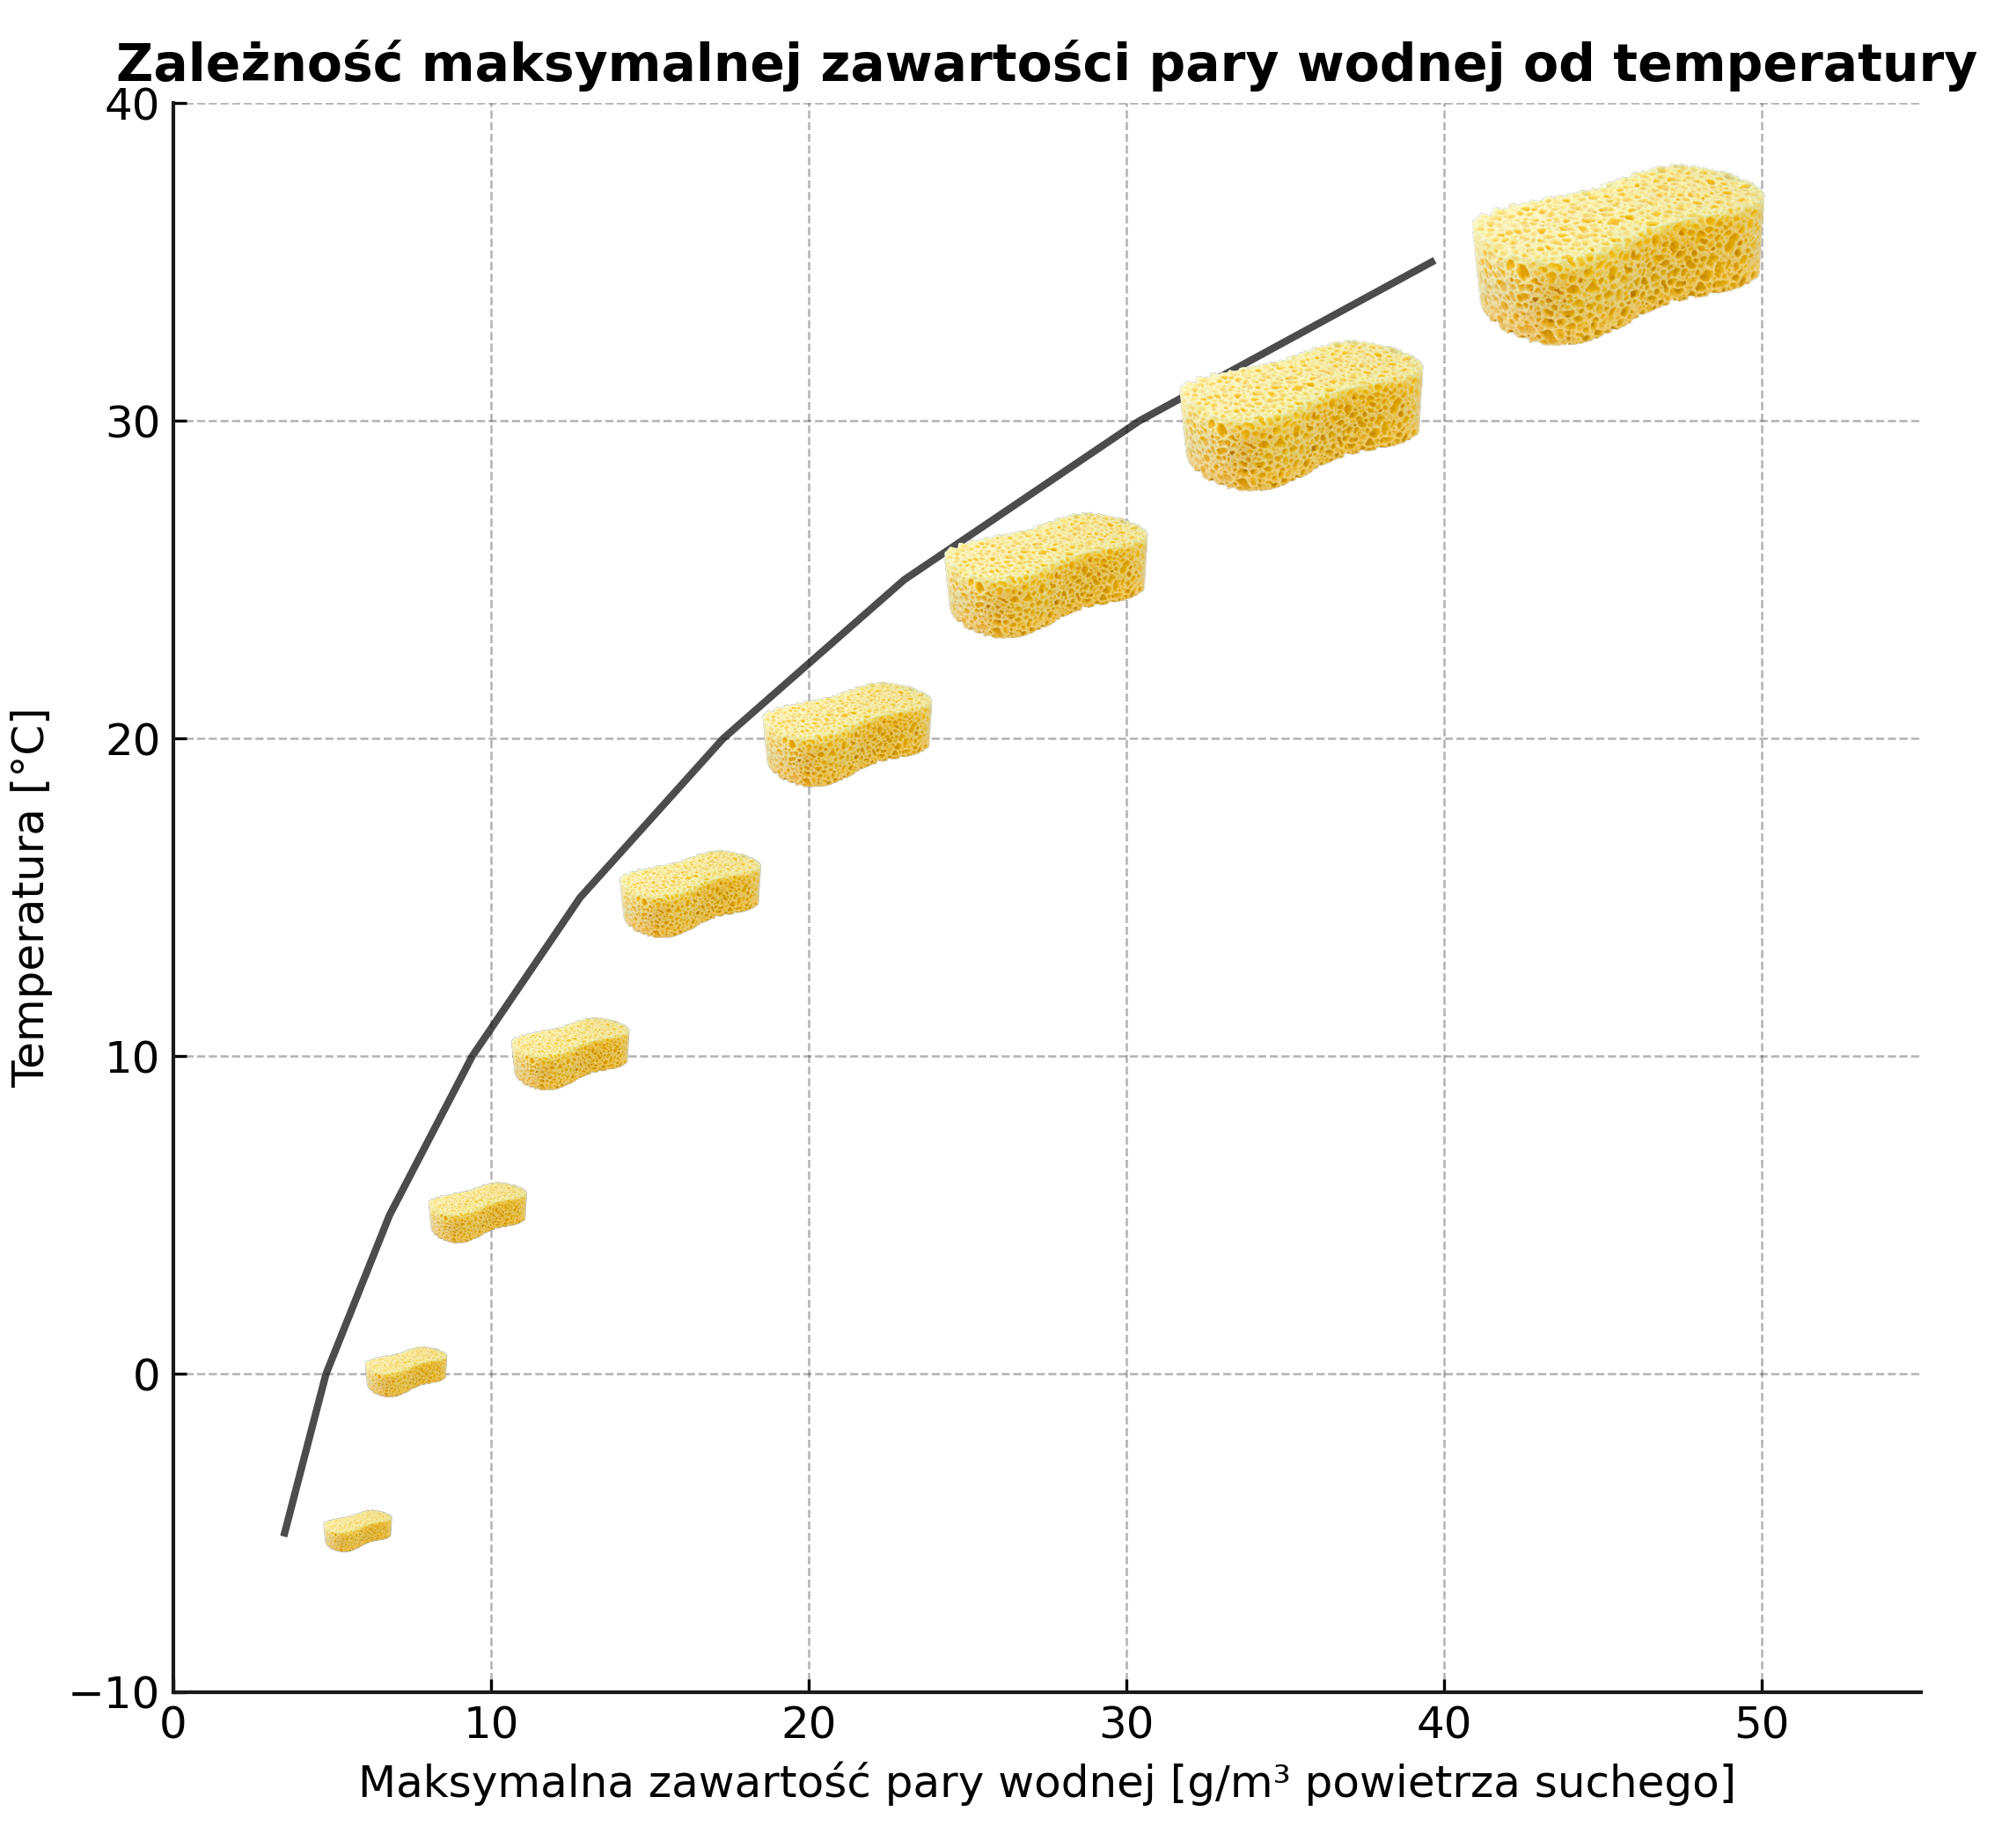
W trybie tym priorytetem nie może być utrzymanie niskiej temperatury, ale maksymalne zwiększenie zdolności powietrza do odparowania pozostałej wody i przeniesienia go na zewnątrz. W praktyce powinno nastąpić przełączenie central wentylacyjnych na maksymalną dostępną wydajność oraz podniesienie temperatury powietrza. Ciepłe powietrze działa jak gąbka, nie tylko przyspiesza procesy parowania pozostałej na mytych powierzchniach wody, ale przede wszystkim ma znacznie większą zdolność do adsorpcji pary wodnej niż powietrze chłodne.
Podniesienie temperatury powietrza z 10-12 stopni jaka najczęściej panuje np. w zakładach mięsnych na halach napełniania do 24 stopni ok. 2-krotnie zwiększa pojemność powietrza pod względem zdolności utrzymania pary wodnej.
Zatem podnosząc temperaturę powietrza możemy usunąć z pomieszczenia znacznie więcej wilgoci i znacznie szybciej doprowadzić pomieszczenie do zdolności produkcyjnej.
W sposób prosty i obrazowy pokazuje to poniższa grafika.
Wspomaganie cyrkulacji i likwidacja martwych stref
W przypadku hal o bardzo skomplikowanej geometrii lub/i gęsto rozmieszczonych elementach liniach technologicznych, sama wymiana powietrza przez centralę wentylacyjną może okazać się niewystarczająca . W zakamarkach pod i pomiędzy urządzeniami powstają tzw. „martwe strefy”, gdzie powietrze mimo uruchomionej wentylacji może docierać w bardzo ograniczonym stopniu. Wówczas wilgoć pozostała w tych miejscach może nie zostać skutecznie odprowadzona, a stojące powietrze może wytworzyć warstwę graniczną wilgoci – czyli nasyconą warstwę powietrza stojącego tuż przy powierzchni, która uniemożliwia całkowicie odparowanie wody.
W takich sytuacja proces powinien być wspomagany dodatkową wymuszoną cyrkulacją wewnętrzną, np. poprzez zastosowanie wentylatorów strumieniowych lub destryfikatorów powietrza. Te dodatkowe urządzenia zlikwidują tą stojącą warstwę powietrza poprzez penetrację trudnych miejsc przez ciepłe powietrze i ułatwią odparowywanie z tych miejsc pozostałej wody.
Znaczenie osuszania po myciu – studium przypadku
W niniejszym rozdziale przedstawiamy (na wykresie poniżej) przykład rozkładu temperatury i wilgotności w czasie, obejmujący ok. 3 doby pracy jednego z zakładów, z którym współpracujemy. Okres ten obejmuje także 8 godzinną zmianę na której odbywało się mycie pomieszczeń, oznaczoną szerokim czerwonym obszarem. Poza standardowymi statycznymi pomiarami ilości powietrza nawiewanego i wyciąganego, na ok. 1 tydzień zainstalowaliśmy u naszego klienta szereg czujników monitorujących w trybie ciągłym temperaturę i wilgotność w pomieszczeniach produkcyjnych i pomieszczeniach sąsiadujących. Mierzyliśmy także pomieszczenia sąsiadujące, aby określić jak powietrze przemieszcza się wewnątrz zakładu i jak mycie jednego pomieszczenia wpływa na temperaturę i wilgotność w pomieszczeniach sąsiadujących.
Po wykonaniu pomiarów i analizie wyników przedstawiliśmy klientowi obszerny raport techniczny z rekomendacjami w kwestii eliminacji wykrytych problemów.
W omawianym przypadku w zakładzie naszego klienta nie istniał realnie program pracy wentylacji, który można określić jako etap osuszania po myciu. Wentylacja była wykonana wiele lat temu i nie spełniała swojej roli. Centrale wentylacyjne pracowały zawsze tak samo niezależnie od tego, co akurat działo się w obsługiwanych przez nie pomieszczeniach. Temperatura nawiewu z central wentylacyjnych, oraz ilość wymian powietrza, zarówno w okresie produkcji, w okresie mycia, jak i w czasie osuszania po myciu była taka sama. W praktyce taka sytuacja uniemożliwiała skuteczne odparowanie i wyprowadzenie na zewnątrz pozostałej w pomieszczeniu wody i pary wodnej w odpowiednio krótkim czasie.
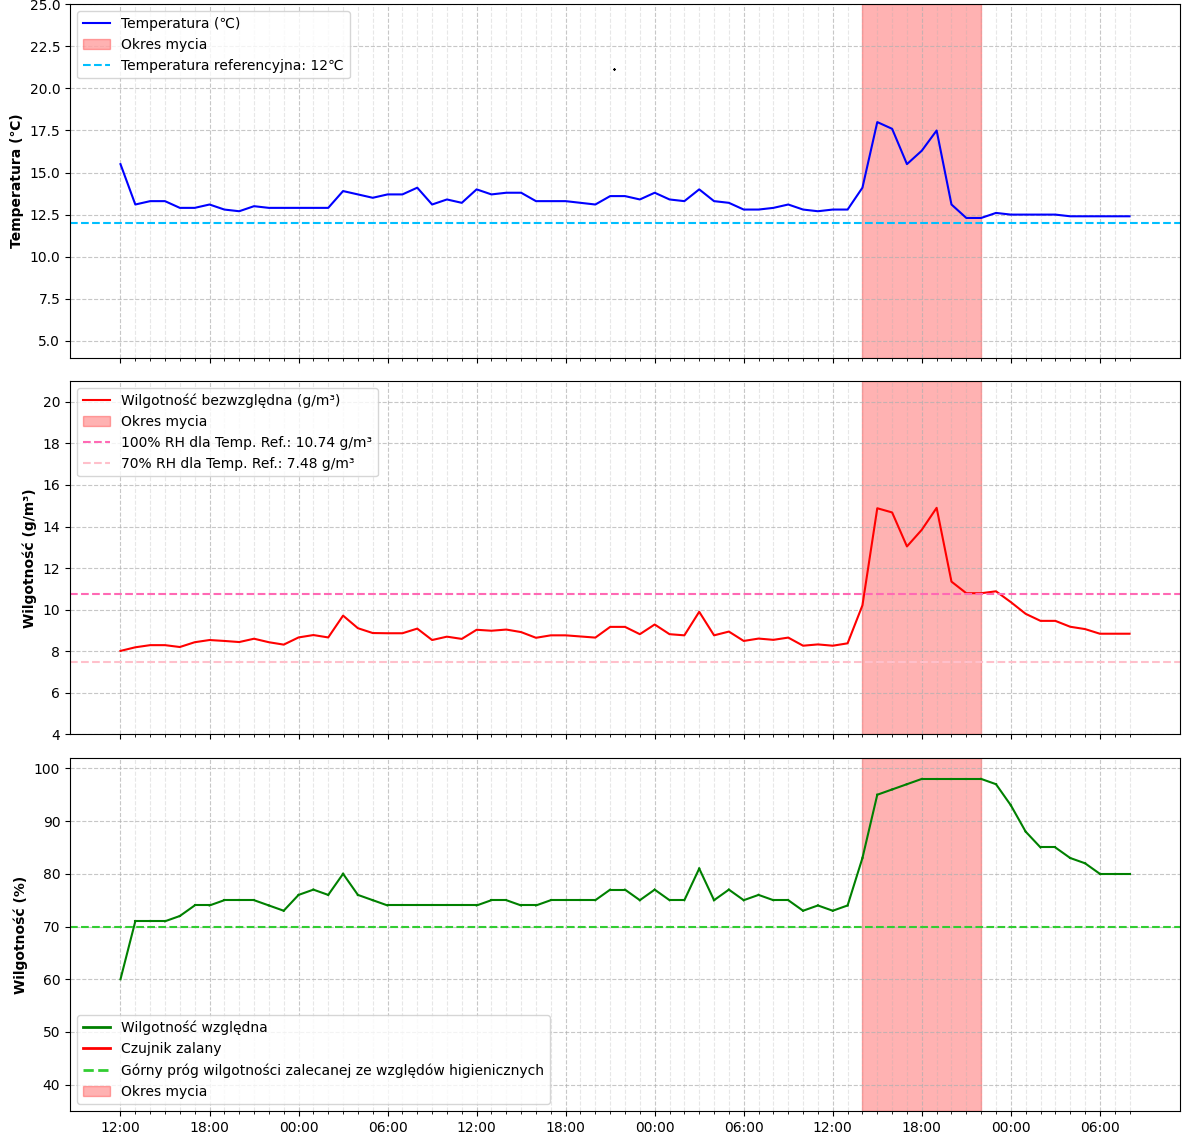
W przemyśle mięsnym wilgotność względna na poziomie 70% RH jest powszechnie uznawana za górną, maksymalną graniczną wartość z punktu widzenia bezpieczeństwa higienicznego. Przekroczenie tego progu w halach produkcyjnych (np. rozbioru czy napełniania drastycznie zwiększa ryzyko kondensacji pary wodnej (powstawania skroplin) oraz rozwoju niebezpiecznych drobnoustrojów, pleśni i grzybów.
Jak możemy zaobserwować na wykresie wentylacja w zakładzie nie była w stanie zapewnić przy temperaturze produkcyjnej 12 stopni, wilgotności względnej poniżej 70%.
Ponadto w omawianym przypadku po zmianie, na której odbywało się mycie, zakład potrzebował jeszcze kolejnych godzin, aby zbić wysoką wilgotność. Ustabilizowała się ona dopiero po ok. 8-10 godzinach po zakończeniu mycia, a mimo to wilgotność wciąż przekraczała zalecaną maksymalną wartość 70%.
Brak uwzględnienia w algorytmie pracy central wentylacyjnych okresu osuszania po myciu dotyczy bardzo wielu zakładów spożywczych w Polsce. I problem dotyczy nie tylko znacznej części długo istniejących zakładów w których wentylacja wymaga już modernizacji, ale także nawet w całkiem nowych zakładach. Spotkaliśmy się także z podobną sytuacją w całkiem nowych projektach zakładów (!).
W praktyce skutkuje to niezdolnością systemu wentylacji do zapewnienia akceptowalnego i bezpiecznego środowiska produkcyjnego.
Podsumowanie
Efektywne usuwanie resztek wody i pary wodnej w zakładach spożywczych to proces, który wymaga precyzyjnych obliczeń inżynieryjnych, właściwie zaprojektowanego systemu wentylacji i nowoczesnego podejścia do automatyki i sterowania. Rezygnacja ze statycznych algorytmów na rzecz inteligentnych central wentylacyjnych przystosowanych do pracy w wielu trybach, pozwala połączyć najwyższy poziom higieny z uzasadnioną ekonomicznie stroną inwestycji.
Projektując system wentylacji dla przemysłu spożywczego, kluczem do sukcesu jest ścisła współpraca pomiędzy technologiem żywności, działem jakości a doświadczonym dostawcą rozwiązań HVAC.
Wspólnie z naszymi klientami wypracowujemy indywidualne rozwiązania, które zapewniają bezpieczne i stabilne warunki higieniczne podczas produkcji.
Jeśli w Twoim zakładzie występują problemy z utrzymaniem właściwych warunków temperaturowych i wilgotnościowych zapraszamy do kontaktu z naszą firmą.
Pomożemy Ci nie tylko zidentyfikować źródło problemów, ale zaproponujemy i wykonamy indywidualne, skuteczne i ekonomiczne rozwiązanie dopasowane do Twoich potrzeb.